奖章制作:从工艺细节到行业标准的深度解析
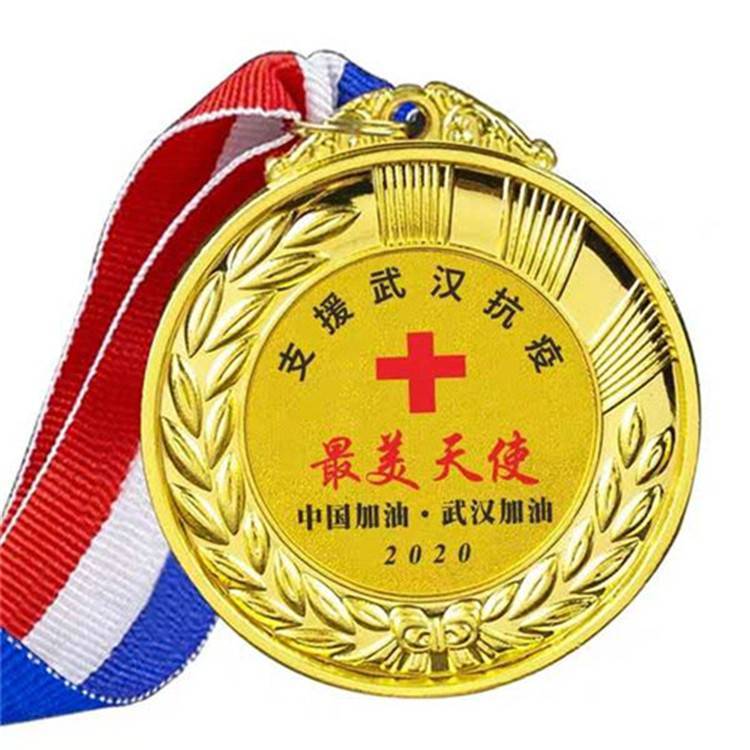
奖章作为一种兼具荣誉象征与工艺价值的金属制品,其制作过程远比多数人想象的复杂。从材料选择到表面处理,从模具开发到批量品控,每一个环节都直接影响最终成品的质感与使用寿命。本文结合制造业的实际生产数据与工艺标准,系统梳理奖章制作的核心要点,为有定制需求的企业和机构提供可参考的专业视角。
一、奖章制作的材料体系与选型逻辑
奖章制作常用的基材主要包括锌合金、铜合金(黄铜、紫铜)、不锈钢和马口铁四大类。据中国五金制品协会2022年的行业统计,锌合金压铸件在奖章类产品中的使用占比约为58%,铜合金约占27%,不锈钢及其他材料合计约15%。这一分布与材料的成本、可塑性及表面处理适配性密切相关。
锌合金压铸适合造型复杂、浮雕层次丰富的奖章,模具精度可达±0.05mm,适合中大批量生产;铜合金则在高端纪念章和荣誉奖章中更受青睐,其材质本身的色泽与厚重感是锌合金难以完全替代的。不锈钢奖章近年来在户外纪念品和体育赛事奖牌中应用增多,耐腐蚀性是其核心优势。材料选型需综合考虑预算、数量、使用场景和设计复杂度,而非单纯追求“越贵越好”。
二、模具开发与压铸工艺的关键控制点
奖章制作的精度起点在于模具。一套合格的奖章模具通常需要经过三维建模、CNC雕刻、热处理和试模四个阶段,开发周期一般在7至15个工作日。模具钢材多选用718H或S136,前者适合大批量锌合金压铸,后者在耐腐蚀性和抛光性能上更优。
压铸环节的核心参数包括模温、压射比压和冷却时间。以锌合金奖章为例,模温通常控制在180℃至220℃之间,压射比压建议在60至90MPa范围内。参数偏差会导致浮雕细节缺失、气孔或缩陷等缺陷。实际生产中,正规厂家会在首件检验时使用三坐标测量仪对关键尺寸进行复核,确保浮雕高度误差控制在0.1mm以内。这一环节的严谨程度,直接决定了后续电镀和上色工序的良品率。
三、表面处理:决定奖章“第一印象”的工序
奖章的表面处理工艺主要包括电镀、烤漆、珐琅、喷砂和拉丝等。电镀是最基础的工序,常见镀层有镀金、镀银、镀铜、镀镍及仿金电镀。镀层厚度是衡量质量的关键指标——行业通行标准为镀金层不低于0.1μm,镀银层不低于0.15μm,高端奖章可达0.3μm以上。镀层过薄会导致色泽不均和早期氧化,这在采购验收时往往难以用肉眼判断,需要借助膜厚仪检测。
烤漆工艺在奖章制作中用于填充凹槽色块,分为软烤漆和硬烤漆两种。硬烤漆经高温固化后耐磨性更强,适合频繁触摸的胸章类产品;软烤漆色彩饱和度更高,多用于纪念币的装饰性色块。珐琅工艺则属于高端选项,其釉料经高温烧结后与金属基体形成致密结合,色泽持久且具有独特的玻璃质感,但单件成本通常是普通烤漆的3至5倍。以某省级运动会奖牌项目为例,采用硬珐琅工艺的奖牌单价约为普通烤漆奖牌的4倍,但客户复购率提升了约30%,说明高端工艺在特定场景下具有明确的市场溢价能力。
四、品控标准与批量交付的实操要点
奖章制作的批量品控通常参照GB/T 2828.1抽样标准执行。外观检验重点包括:镀层无起泡、无划伤、无色差;浮雕图案清晰完整,无缺角或毛刺;配件(别针、挂绳环、磁扣)安装牢固,拉力测试不低于20N。对于纪念币类产品,还需检测正反面同心度,偏差一般要求不超过0.3mm。
交付周期方面,500枚以内的常规奖章订单,从确认设计稿到出货通常需要12至18个工作日;1000枚以上批量订单可压缩至15至20个工作日,但需预留模具调试和电镀排产的时间余量。建议采购方在合同中明确首件确认环节和中期抽检节点,避免批量返工带来的工期风险。
奖章制作本质上是一项“细节密度”极高的制造业务。材料、模具、表面处理和品控四个环节环环相扣,任何一个节点的疏漏都会在成品上被放大。对于有定制需求的企业和机构而言,理解这些工艺逻辑,比单纯比价更有助于做出合理的采购决策。